نکات فنی کلیدی ابزار قالب گیری خودرو GMT
Sep 09, 2026
کامپوزیتهای تقویتشده با تشک فیبر شیشهای GMT گرمانرم{{0}، با مزایای برجسته سبک وزن، مقاومت در برابر ضربه، و قابلیت بازیافت، به طور گسترده در اجزای ساختاری بزرگ برای وسایل نقلیه با انرژی جدید، مانند سپر باتری، محافظهای زیر بدنه، و ماژولهای جلو{1} استفاده شده است. بر خلاف فرآیند قالبگیری فشردهسازی SMC گرماسخت سنتی، قالبگیری GMT از یک مسیر فرآیندی شامل پیش گرمکردن خارجی مواد ورق و خنکسازی قالب برای شکلدهی استفاده میکند که الزامات ویژهای را بر سفتی ابزار، سیستمهای کنترل دما، ساختارهای برشی و سازگاری اتوماسیون تحمیل میکند. این مقاله بر روی اجزای بزرگ GMT خودرو تمرکز دارد و طراحی ساختاری ابزارهای قالبگیری گرمانرم، نکات کلیدی کنترل دما، مسائل رایج و راهحلهای بهینهسازی فرآیند مربوطه را ارائه میکند.
I. ساختار کلی دستگاه کار (قطعات بزرگ خودرو)
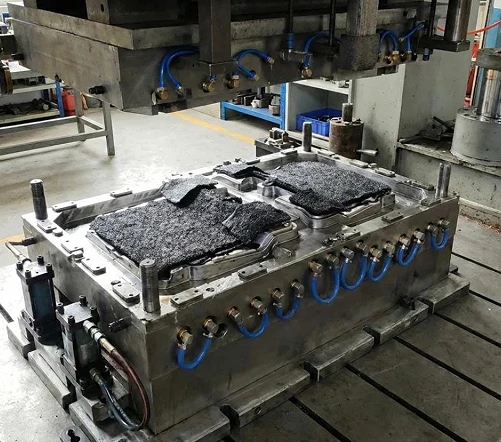
1. بدنه قاب قالب
جنس: فولاد سخت شده P20 / 718H با سختی HRC30 - 36. قاب ضخیمشده و دندههای تقویتکننده پشتی برای مقاومت در برابر فشار بالای 10 - 20 مگاپاسکال و جلوگیری از تغییر شکل- قالبهای بزرگ در اثر فشار.
سطح حفره قالب با Ra{0}} میکرومتر صیقل داده می شود. زاویه پیش نویس 3 درجه - 5 درجه برای جلوگیری از خراش سطح در هنگام قالب گیری قطعات بزرگ است. پین های راهنمای دقیق و آستین های راهنما + پین های موقعیت یابی برای کنترل شکاف بسته شدن و مهار فلاش.
لبه برشی: ساختار لبه برشی عمودی قابل کشش، برش مستقیم داخل قالب، کاهش فرآیند پیرایش بعدی و کنترل ضخامت فلاش.
· سیستم جهش: -پرتاب همزمان چند نقطه ای، جلوگیری از تاب برداشتن در حین پرتاب قطعات بزرگ-. می تواند با اگزوز خلاء ادغام شود تا کیفیت سطح را بهبود بخشد.
2. سیستم مدیریت حرارتی [هسته ابزار GMT]
تفاوت اصلی بین GMT و SMC: قالب های SMC به طور مداوم گرم می شوند. وسایل کار GMT عمدتاً برای خنک کننده هستند.
1. مدار آب خنک کننده با جریان بالا-جریان عمیق-پارتیشن بندی شده (ضروری برای قطعات بزرگ)
برای قطعات بزرگ با اندازه بیش از یک متر، تفاوت سرعت خنککننده در ضخامتهای دیواره و موقعیتهای دندههای مختلف به راحتی میتواند باعث تنش پسماند و تغییر شکل تابخوردگی شود. با استفاده از کنترل دمای مستقل پارتیشن بندی شده، می توان نواحی کلیدی را برای انجام خنک سازی مطابق، دستیابی به اتلاف گرمای متعادل و اطمینان از ثبات ابعادی ایجاد کرد.
1. گرمایش کمکی محلی: لوله های گرمایش الکتریکی را می توان در قسمت نصب قطعات تعبیه شده و نواحی دنده ضخیم پیکربندی کرد تا از خنک شدن زودرس و کمبود مواد جلوگیری شود.
دمای کار قالب: 60 - 90 درجه ; پیش گرم کردن در خارج از کوره مواد ورق: 170 - 190 درجه، اکیداً بیش از 230 درجه ممنوع است، برای جلوگیری از تخریب ماتریس PP.
3. رابط سازگاری خودکار
· رابط حمل مواد محفوظ برای بلوک های حد مکانیکی دست و موقعیت ورق.
· مدار روغن و مدار هوا یکپارچه. سازگار با تناژ پرس هیدرولیک: 1600 - 4000t پرس هیدرولیک بزرگ.
II. ویژگی های کلیدی قطعات و ابزار GMT معمولی خودرو
|
قطعات GMT |
نکات کلیدی طراحی لباس کار |
|
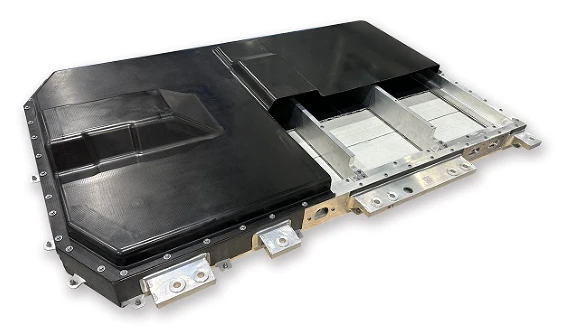
پوشش محافظ بسته باتری |
صفحه مسطح-بزرگ + دنده های تقویت کننده متراکم. خنک کننده منطقه؛ قاب قالب با استحکام بالا؛ برآمدگی های متعدد برای نصب؛ در-پیچ کردن قالب |
|
پلاک محافظ زیر بدنه خودرو |
نسبت تصویر بالا، دیوار نازک؛ تاب خوردگی را کنترل کنید. اگزوز خلاء؛ فلنج کم |
|
براکت ماژول جلو- |
قطعات تعبیه شده چندگانه؛ تقعر و تحدب پیچیده؛ کنترل جریان مواد، محافظت از الیاف در برابر برش بیش از حد |
|
پرتوی ضد-برخورد |
اجزای ساختاری با بخش ضخیم-. حفظ فشار کافی؛ خنک کننده متعادل برای اطمینان از عملکرد ضربه |
III. تفاوت های کلیدی بین GMT Tooling و SMC Tooling
|
پروژه |
ابزار GMT ترموپلاستیک |
ابزار SMC ترموست |
|
اصل قالب گیری |
مواد ورق از قبل در خارج از کوره گرم می شود و قالب سرد و جامد می شود (تغییر فاز فیزیکی) |
قالب به طور مداوم گرم می شود و رزین تحت عمل آوری شیمیایی و پیوند متقابل- قرار می گیرد. |
|
سیستم کنترل دما |
عمدتاً از خنک کننده منطقه استفاده می کند |
گرمایش مداوم (روغن داغ / گرمایش برقی) |
|
چرخه قالب گیری |
45-90 s |
3-6 دقیقه |
|
بازیافت مواد |
قطعات را می توان خرد کرد و دوباره استفاده کرد. |
غیر قابل بازیافت |
|
خطر شکست |
خستگی چرخه سرد و گرم، انسداد راه آب، سایش لبه تیغه |
خوردگی اکسیداسیون در دمای بالا- |
IV. خرابیهای رایج در مقیاس بزرگ-ابزارهای GMT و اقدامات اجتناب از طراحی
تاب برداشتن قطعه، انحراف ابعاد:علت اصلی خنک شدن ناهموار است. راه حل ها: خنک کننده تقسیم شده، کانال های آب شکل، بهینه سازی اختلاف ضخامت دیوار، کمک هزینه مناسب برای انقباض.
اختلال در جریان فیبر و استحکام موضعی ناکافی:محدودیت قرار دادن مواد خام؛ کنترل قطعه بندی شده سرعت بسته شدن قالب برای جلوگیری از شسته شدن و جابجایی شدید الیاف.
لبه پرواز بیش از حد:افزایش استحکام قاب قالب؛ بهبود دقت موقعیت یابی ستون های راهنما؛ شکاف تیغه های برش را بهینه کنید
.لبه تیز به سرعت فرسوده می شود:سخت شدن خاموش کننده موضعی لبه برش.
تغییر شکل تخریب:اکستروژن های همزمان چندگانه را انجام دهید و یک زاویه کشش مناسب برای قالب تنظیم کنید.
V. جریان فرآیند قالب گیری GMT را کامل کنید
برش مواد ورق GMT ← پیش گرم کردن در کوره هوای گرم در درجه 170 - 190 ← دستی اتوماتیک به سرعت مواد را وارد حفره قطعه کار می کند ← بسته شدن سریع پرس هیدرولیک ← بالا-نگهداری فشار (10 - 20 مگاپاسکال) ← خنک کننده و شکل دهی در داخل قالب ← برش سه گانه → برشی داخلی قالب قطعه و ورود به چرخه بعدی.