


جریان پذیری SMC و رابطه آن با قالب ها
Aug 06, 2026
SMC (ترکیب قالبگیری ورقهای) یک ترکیب قالبگیری با الیاف شیشهای-تقویتشده گرماسخت، ذاتاً ویسکوزیته بالا و طول الیاف طولانی است.روانپذیری به طور کامل توسط قالبگیری-درجه حرارت بالا و{1} فشار بالا ایجاد میشود، و ساختار قالب عامل خارجی کلیدی است که کیفیت جریان مواد و عیوب محصول را تعیین میکند.، این دو متقابلا یکدیگر را محدود می کنند.
I. منطقه بندی دمایی قالب به طور مستقیم ظرفیت جریان SMC را تغییر می دهد.
دمای قالب بر ویسکوزیته رزین تأثیر می گذارد.SMC پلی استر غیر اشباع ماتریس هنگام گرم شدن نرم می شود و بنابراین سیالیت پیدا می کند:
دمای قالب پایین: ویسکوزیته رزین بالا است و مقاومت جریان مواد به شدت افزایش مییابد که منجر به پر شدن ناکافی، کمبود مواد و استحکام ضعیف خط جوش میشود.
دمای قالب بالا: رزین سطح به سرعت تحت عمل آوری زودرس (پیش-ژل شدن) قرار می گیرد و پوسته سختی را تشکیل می دهد که جریان مواد داخلی را مسدود می کند و منجر به ایجاد حباب، لایه لایه شدن و الگوهای جریان می شود. محدوده دمای ثابت برای قالبهای قالبگیری فشرده SMC معمولی: 130{4}}155 درجه. برای محصولات بزرگ و دیواره نازک، کنترل دما باید به مناطق تقسیم شود و انتهای جریان مواد باید به طور مناسب گرم شود.
اختلاف دمای قالب باعث ایجاد اختلاف در جریان می شوداگر اختلاف دما بین هسته قالب و حفره قالب خیلی زیاد باشد، ماده ترجیحاً به ناحیه ای با دمای بالاتر و مقاومت کمتر جریان می یابد و در نتیجه توزیع ناهموار الیاف شیشه و کمبود مواد محلی ایجاد می شود.
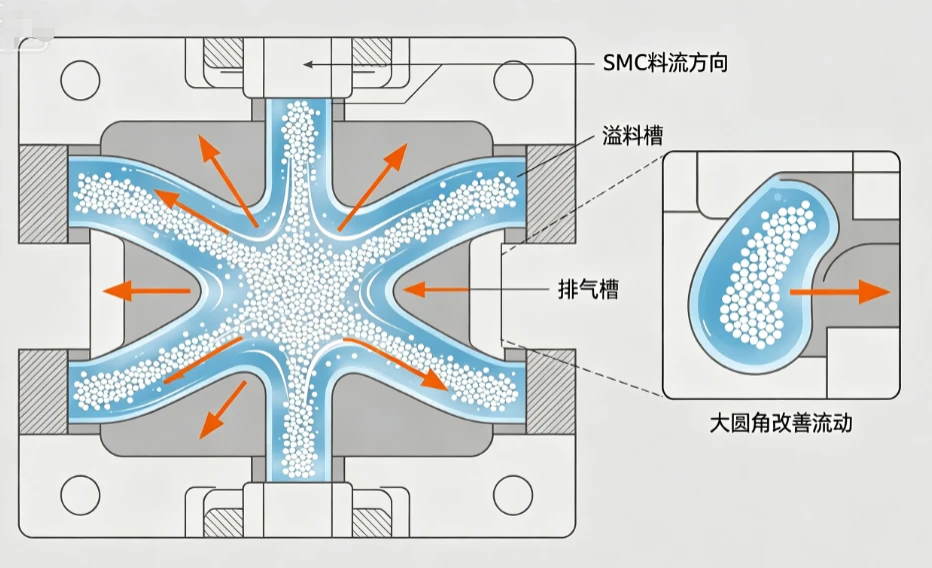
II. طراحی ساختار حفره مسیر جریان مواد و مقاومت جریان را تعیین می کند.
1. ضخامت دیواره محصول
· حفره دیواره{0}ضخیم: کانال جریان مواد عریض، با مقاومت جریان کم و پر شدن صاف است، اما مستعد تجمع حباب های گاز است.
· حفره نازک-دیواره: شکاف باریک است و الیاف شیشه به احتمال زیاد مواد را پل زده و مسدود می کنند و در نتیجه سیالیت آن کاهش می یابد. افزایش فشار دستگاه پرس و بهینه سازی قرار دادن مواد ضروری است.
2.گوشه های گرد، زاویه پیش نویس، دنده های تقویت کننده
گوشه های تیز، زوایای R کوچک: مقاومت در برابر تغییر جریان مواد زیاد است و باعث می شود الیاف در هم پیچیده و جمع شوند و جریان قطع شود. هنگامی که گوشه گرد قالب R بزرگتر یا مساوی 2 میلی متر باشد، جریان را می توان به طور قابل توجهی بهبود بخشید.
دنده های عمیق، شیارهای باریک: به کانال های جریان باریک تعلق دارند و الیاف شیشه SMC مستعد گیر افتادن هستند و پر کردن قالب را دشوار می کند. لازم است ریشه دنده ها را باز کنید و شیارهای سرریز اضافه کنید.
زاویه کشش ناکافی: مقاومت اصطکاک در دیواره های جانبی حفره قالب افزایش می یابد و مانع از پیشروی مواد به جلو می شود.
3.ناحیه حفره و طول فرآیند
هرچه این فرآیند طولانی تر باشد، مقاومت تجمعی در امتداد خط SMC بیشتر می شود و کاهش سیالیت ترمینال قابل توجه تر است. برای محصولات فرآیند طولانی-توزیع معقول مواد خام و افزایش لبه سرریز برای کمک به تخلیه ضروری است.
III. سیستم قالب گیری / سرریز ساختار اصلی قالب برای کنترل جریان است.
مخزن سرریز (لبه سرریز)ایجاد نواحی سرریز در اطراف قالب رایجترین روش برای بهبود جریان SMC است: در طول فرآیند قالبگیری، رزین اضافی، هوا و مواد با ویسکوزیته پایین ابتدا وارد کانال سرریز میشوند و به طور مداوم نیروی محرکه جریان را به داخل حفره قالب میدهند، حبابهای هوا را حذف میکنند و از خطوط جوش جلوگیری میکنند. قالب بدون کانال سرریز مستعد پر شدن ناکافی است.
حفره موقعیت یابی خالی، شیب هدایت کننده جریانیک شیب هدایت کننده در ناحیه تغذیه مواد قالب ایجاد می شود تا SMC را هدایت کند تا به طور یکنواخت در همه جهات پخش شود و از انسداد مواد باعث شود مواد به صورت یک طرفه جریان پیدا کند یا باعث تجمع فیبر موضعی شود.
ساختار اگزوزعمق شیار دریچه قالب به طور کلی 0.03 تا 0.08 میلی متر است: اگر گاز نتواند تخلیه شود، باعث انسداد هوا می شود و مستقیماً جریان مواد را مسدود می کند. تهویه ضعیف هوا به صورت سیالیت ظاهری ضعیف ظاهر می شود، اما در واقع به دلیل انسداد گاز است.
پرداخت سطحی قالب، اصطکاک در سطح جداکننده و تاثیر آن بر جریان
· حفره های ناهموار، خراش ها، گودال های خوردگی: مقاومت اصطکاک بین SMC و دیواره قالب را افزایش می دهد، سرعت جریان مواد را کاهش می دهد و باعث ایجاد علائم جریان روی سطح محصول می شود.
· شکاف بیش از حد بین سطح جداسازی: پس از اعمال فشار، رزین به مقدار زیاد از سطح جداکننده خارج می شود و در نتیجه مواد کافی در داخل حفره وجود ندارد که ظاهراً نشان دهنده جریان پذیری ناکافی است. شکاف بسیار کوچک منجر به اگزوز ضعیف و مقاومت بالا می شود.
VI. سفتی قالب و شکاف بسته شدن قالب به طور غیر مستقیم بر سیالیت موثر تأثیر می گذارد.
پس از اعمال فشار دستگاه پرس، اگر سفتی قالب ناکافی باشد، انبساط جزئی قالب وجود خواهد داشت، ضخامت حفره محلی افزایش می یابد و توزیع جریان مواد نامنظم می شود. شکاف بسته شدن قالب ناهموار منجر به سرعت جریان مواد در مکانهای مختلف، ضخامت ناهموار محصول و جهت گیری الیاف نامنظم میشود.
V. مطابقت بین نقص جریان رایج در قالب ها و علل آنها
|
پدیده ناسالم |
علت اصلی کپک |
|
مواد ناکافی، پر شدن ناکافی قالب |
فرآیند طولانی، دیواره های نازک، دنده های باریک، دمای قالب پایین، عدم وجود کانال سرریز، مسدود شدن درگاه اگزوز |
|
سطح می چرخد و موج می زند |
پوشش ضعیف حفره، اختلاف دما زیاد، گوشه های تیز بیش از حد، و سرعت جریان ناهموار مواد |
|
لایه بندی، حباب |
سرریز ناکافی، شیار اگزوز بسیار کوچک، و دمای بیش از حد بالای قالب محلی باعث ژل شدن زودرس می شود. |
|
تجمع فیبر شیشه ای محلی |
تغییر ناگهانی کانال جریان، زاویه{0}}راست، دنده تقویت کننده عمیق و باریک |
|
علائم جوش فیوژن شکننده هستند. |
هیچ سیستم تخلیه سرریز یا اگزوز در محل اتصال این دو ماده وجود ندارد. |
VII. طرح بهینه سازی برای بهبود سیالیت SMC در ارتفاع انتهایی قالب
- حفره قالبگیری: تمام گوشهها با شعاعهای بزرگتر گرد میشوند، دندههای باریک در ریشه ضخیم میشوند، و یک ساختار راهنما در بخش فرآیند طولانی اضافه میشود.
- کنترل دما: قالب دارای مدارهای گرمایش مستقل است. دما در منطقه تغذیه کمی پایین تر است و درجه حرارت در انتهای جریان مواد به طور مناسب افزایش می یابد.
- سرریز و اگزوز: لبه های سرریز مداوم در امتداد کانتور محصول تنظیم می شوند. شیارهای اگزوز به طور جداگانه در گوشه ها و نقاط همگرایی مواد اضافه می شوند.
- درمان سطح: حفره قالب به یک سطح آینه پرداخت می شود تا مقاومت اصطکاک دیواره مواد را کاهش دهد.
- کنترل بسته شدن قالب: سفتی قالب قالب را افزایش دهید، شکاف بسته شدن قالب را به طور یکنواخت کنترل کنید و از سرریز بیش از حد در مناطق خاص جلوگیری کنید.
خلاصه کردن
فرمول خود SMC (رزین، الیاف شیشه، پرکنندهها) عملکرد اصلی جریان را تعیین میکند، اما قالب حامل اعمال کامل جریان است: دما، هندسه حفره، هواگیری، اصطکاک سطح و سفتی قالب به طور مشترک مقاومت جریان، جهت جریان و سرعت پر شدن را کنترل میکنند. برای همان دسته از مواد خام SMC، تغییر قالب یا اصلاح ساختار حفره منجر به اثرات قالب گیری کاملاً متفاوت با تفاوت قابل توجهی در جریان پذیری می شود.


