


پارامترهای کلیدی کنترل قالب قالب گیری فشاری SMC
Jan 27, 2026
هسته قالب گیری فشرده سازی SMC در کنترل دقیق چهار پارامتر کلیدی نهفته است که به طور مستقیم یکپارچگی پخت، دقت ظاهر و ثبات خواص مکانیکی محصولات را تعیین می کند. مشخصات استاندارد و نقاط کنترل هر پارامتر به شرح زیر است:
1. پارامترهای دما
دما پیش نیاز اصلی برای پخت و واکنش متقابل-مواد SMC است. دمای سطح قالب و اختلاف دمای کلی باید به شدت کنترل شود تا از تأثیر دمای غیرعادی بر سرعت پخت و ایجاد نقص عملکرد یا انحراف ابعادی در محصولات جلوگیری شود.
دمای استاندارد:در شرایط کار عادی، دمای قالب در 145 درجه و دمای قالب پایین در 140 درجه کنترل می شود. برای انواع خاصی از فرمولاسیون رزین، محدوده دما را می توان تا 130-160 درجه تنظیم کرد و مقادیر خاص باید بر اساس پارامترهای عملکرد مواد تعیین شود.
کنترل اختلاف دما:اختلاف دمای کلی در سطح قالب باید به شدت در ± 5 درجه کنترل شود. برای محصولات-سایز یا ضخیم{3}}دیواره بزرگ، باید از فناوری کنترل دمای ناحیه ای استفاده شود تا از گرمای بیش از حد موضعی جلوگیری شود که ممکن است باعث شکننده شدن و ترک خوردن محصولات شود، یا سرد شدن بیش از حد موضعی که ممکن است منجر به خشک شدن کمتر شود.

II. پارامترهای فشار
فشار قالبگیری باید شرایط لازم برای جریان کامل مواد SMC و مطابقت کامل با کانتور حفره قالب را برآورده کند. در عین حال، لازم است از نقص در محصول ناشی از فشار زیاد یا ناکافی جلوگیری شود. باید با توجه به ویژگی های ساختاری قطعه در سناریوهای مختلف دقیقاً کنترل شود.
فشار قالب گیری:به تدریج فشار را به 10{3}}25 مگاپاسکال در عرض 30-60 ثانیه پس از بستن قالب افزایش دهید. برای محصولات پیچیده شکل با درجه ضخیم شدن مواد بالا، سطح فشار باید به طور مناسب افزایش یابد تا اطمینان حاصل شود که مواد به طور یکنواخت جریان می یابد و هر گوشه از حفره را پر می کند.
پایداری فشار:در طول فرآیند فشار، فشار یکنواخت و پایدار باید حفظ شود تا از نوسانات فشار که میتواند منجر به چگالی ناهموار محصول شود و متعاقباً منجر به مشکلات کیفیتی مانند منافذ، علائم انقباض و ناهنجاریهای فلاش شود، جلوگیری شود.

III. پارامترهای زمان
هسته پارامترهای زمان، زمان پخت است که باید بر اساس ضخامت محصول و نوع فرمول مواد به صورت انعطاف پذیر تنظیم شود. با فرض اطمینان از پخت کامل محصول، راندمان تولید باید بهینه شود.
زمان پخت معمولی:بر اساس ضخامت واقعی محصول، مدت زمان پخت استاندارد 1-1.5 دقیقه در میلی متر است. این تضمین می کند که ماده به طور کامل واکنش اتصال متقابل را تکمیل می کند و تضمین می کند که خواص مکانیکی محصول مطابق با استانداردها باشد.
زمان پخت مواد ویژه:زمان پخت برای محصولات SMC تقویت شده با فیبر کربن باید افزایش یابد. معمولاً در عرض 10 تا 15 دقیقه کنترل می شود تا از پخت ناکافی از ایجاد استحکام و استحکام ناکافی محصولات جلوگیری شود که ممکن است بر ایمنی آنها در استفاده تأثیر بگذارد.
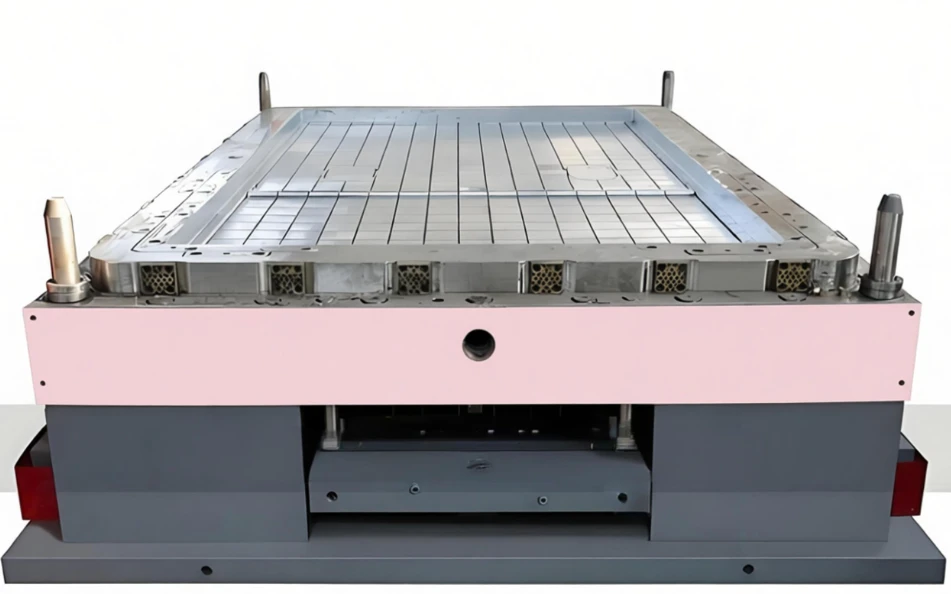
IV. پارامترهای اگزوز
در طی فرآیند پخت مواد SMC، مقدار کمی گاز آزاد می شود. لازم است به موقع آن را از طریق طراحی علمی اگزوز تخلیه کرد. در غیر این صورت به راحتی می توان سوراخ های هوا را در داخل محصولات ایجاد کرد و باعث ایجاد آثار سوختگی در سطح آن شد. پارامترهای اگزوز باید با پارامترهای دما و فشار هماهنگ و مطابقت داده شوند.
طراحی شیار اگزوز:عمق شیارهای اگزوز به شدت در 0.01-0.03 میلیمتر کنترل میشود و موقعیت آنها باید دقیقاً در مناطقی که جریان مواد به آخر میرسد، در گوشههای حفره و سایر گوشههای مرده محبوس کننده هوا تنظیم شود تا از خروجی صاف و بدون تشکیل فلاش بیش از حد اطمینان حاصل شود.
زمان بندی اگزوز:هنگامی که ماده به مرحله نیمه پخت (قبل از اتصال عرضی و پخت کامل) واکنش نشان میدهد، باید{0}}اگزوز کوتاهمدت را از طریق روش آزادسازی فشار و شل شدن قالب انجام داد. تخلیه خیلی زود به نتیجه مطلوب نمی رسد، در حالی که تخلیه خیلی دیر خروج گاز را دشوار می کند زیرا توسط لایه پخته شده محصور می شود. در عین حال، لازم است با ریتم کنترل دما هماهنگ شود. افزایش دما باعث تسریع تولید گاز می شود و لازم است اطمینان حاصل شود که ظرفیت اگزوز مطابق با آن سازگار است.
اصل هماهنگی پارامترها:چهار پارامتر کلیدی باید به طور متقابل تطبیق داده شوند و به صورت پویا تنظیم شوند. به عنوان مثال، هنگامی که دما افزایش می یابد، سرعت اگزوز باید تسریع شود و زمان پخت کمی کوتاه شود. پس از افزایش فشار، چرخه پخت را می توان به طور متوسط فشرده کرد تا اطمینان حاصل شود که فرآیند کلی در حالت متعادل باقی می ماند، با در نظر گرفتن کیفیت محصول و راندمان تولید.
به طور خلاصه، دما، فشار، زمان و اگزوز چهار پارامتر کنترلی اصلی برای قالبگیری SMC هستند که به هم مرتبط هستند و متقابلاً محدودکننده هستند و هیچکدام از آنها نمیتوانند گم شوند. دما کارایی اولیه واکنش پخت را تعیین میکند، فشار پر شدن مواد و چگالی محصول را تضمین میکند، زمان کیفیت پخت و راندمان تولید را متعادل میکند و اگزوز از ظاهر و نقصهای داخلی مانند منافذ و زغالزدگی جلوگیری میکند. در تولید واقعی، لازم است پارامترهای استاندارد به عنوان معیار در نظر گرفته شود و تنظیمات دینامیکی بر اساس ساختار قطعه، فرمول مواد و عملکرد تجهیزات انجام شود. به شدت از اصل هماهنگی پارامترها پیروی کنید تا محصولات SMC را به طور مداوم و پایدار تولید کنید که الزامات کیفیت را برآورده می کند و در عین حال طول عمر قالب را افزایش می دهد و مزایای تولید جامع را بهینه می کند.


